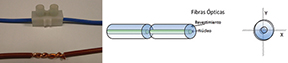
 此外,还需要将构成光缆的光纤在其末端进行熔接,因为为了将这些光纤连接到将要使用它们的发射和接收设备,需要安装光连接器。这些连接器大多使用跳线(尾纤)制成,跳线是一种更灵活的光纤电缆,其一端带有连接器,连接器的尖端经过高质量抛光,这是通过工厂的自动化流程完成的;或者也可以使用带有略多于一厘米光纤的连接器,这些光纤在工厂进行抛光,可以通过熔接连接到构成光缆的光纤上。.
 在电线熔接中,接头位于横向;而在光纤熔接中,接头位于两端,因为导光必须从一根光纤射出并进入另一根光纤。
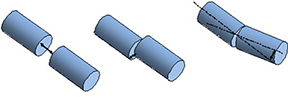
光纤熔接是通过将两根待熔接的光纤对齐,使其纤芯沿水平轴(X轴)和垂直轴(Y轴)重合来实现的,如图1所示。
'
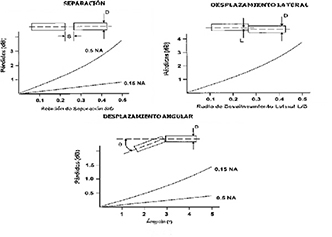
 光纤对准是影响光纤熔接中光信号损耗的最主要因素。对准误差可分为三种类型:纵向(间距)、横向和角度(图 2)。
光信号损耗取决于这些对准误差的大小以及被熔接光纤的特性,包括纤芯直径和其他因素。
光纤的数值孔径 (NA)(图 3)。
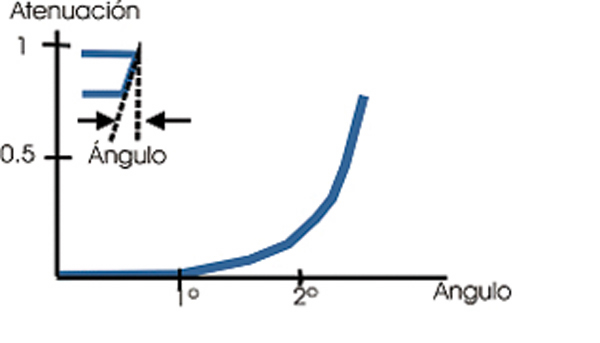
为了获得低损耗的光纤熔接,一个非常重要的因素是切割角度,即切割角度与垂直于轴线的方向之间的夹角:在整个切割面上,该角度必须小于 1°(图 4)。这些切割需要使用精密切割刀。
 接续类型
如果在光纤排列好之后,通过施加高压电弧或任何其他加热系统进行熔接,则称为熔接;如果材料没有熔化,则称为机械接续。(图 5)
哪种
熔接方式最好?
熔接主要用于单模光纤,从技术质量角度来看,熔接是最佳选择,因为它能提供更低的插入损耗和更高的回波损耗(更少的反射)。然而,在决定使用哪种熔接方式时,还需要考虑其他因素,例如经济性、技术性和物流性。
 从经济角度来看,应该指出的是,机械接头所需的初始投资(1200 至 1500 欧元,取决于工具的质量)低于熔接接头所需的初始投资(6500 至 10000 欧元,取决于机器和工具的质量和精度),但每个机械接头的耗材成本(5 欧元)高于熔接接头,因为一旦完成,只需要使用成本低廉(0.25 欧元/个)的带金属加固的热缩保护套即可。.
 技术原因取决于光纤熔接所处的行业类型。在电信和有线电视网络领域,通常使用单模光纤,且电缆长度较长,因此需要低插入损耗的熔接方式,熔接是最合适的选择。然而,对于短距离链路(FTTx),两种方法均可使用。安防行业通常使用多模光纤,传输距离也较短,因此两种熔接方式也都可以使用。局域网通常在短距离内使用单模和多模光纤;因此,两种方案都适用。对于工业控制领域(航空航天、汽车、楼宇控制、危险区域传感器等),光纤为多模光纤,传输距离非常短;因此,机械熔接也适用。
关于物流限制,需要注意的是,机械熔接所需的空间小于熔接,而且熔接需要能量(尽管近年来已采用电池供电),而机械熔接则不需要任何类型的电源。
 这些特性使得机械接头非常适合进行快速维修,尽管在某些情况下,这些维修可能是暂时的。.
机械熔接
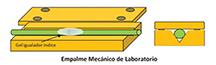
是将两根光纤的末端连接在机械支撑结构中,以便对准涂层,并使用粘合剂或压力系统防止光纤分离。光纤内部浸渍有折射率均衡凝胶,以减少因光纤纤芯和空气折射率差异导致的光反射而引起的插入损耗和回波损耗。
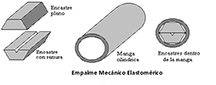
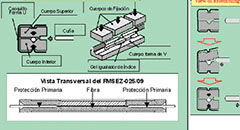
 机械支撑件上设有凹槽,用于对准光纤包层,通常呈V形,从而确保较高的对准精度。参见图6和图7。
要使用机械熔接,待连接的光纤必须具有极低的偏心率,换句话说,纤芯中心必须与包层中心重合。否则,插入损耗会非常高,尤其是在单模光纤熔接中。
由于组装过程繁琐、复杂且精细,以及组件机械稳定性的重要性,机械熔接通常用于测试实验室、室内安装以及多模光纤。材料因温度变化而发生的膨胀或收缩,使得机械熔接件除非质量高、成本高,否则不适合户外使用。
近年来,技术的进步使得易于安装、坚固耐用、可靠、结构紧凑且价格合理的机械熔接件得以发展。
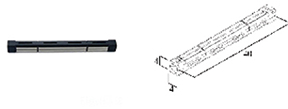
藤仓FMSEZ-025/09机械式光纤熔接器(图8)是一款高质量、紧凑型熔接器(40 x 4 x 4 mm),可安装在熔接盒托盘中,并可用于熔接具有250 µm和900 µm初级屏蔽层的单模和多模光纤。
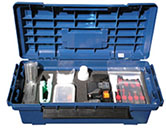
该熔接器组装简便,只需少量工具即可在3分钟内完成,所有工具均收纳于小型塑料盒中(图9)。
组装完成后,熔接器可独立固定光纤涂层和初级屏蔽层,防止光纤在内部旋转。此过程如图10所示。
特点
Fujikura FMSEZ-25/09 机械接头的技术特性如表 1 所示。
组装
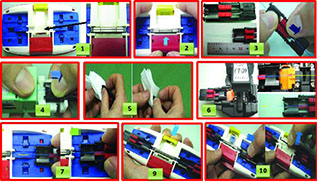
:要进行熔接,请按以下步骤操作:
1. 将熔接件放入组装工具中。2
. 打开熔接件。3
. 将光纤放入相应的支架中,末端留出约 4 厘米的光纤。4
. 剥去光纤绝缘层。5
. 清洁。6
. 剪断
。7. 放入工具中。8
. 对另一根光纤重复步骤 3 至 7。9
. 闭合熔接件。10
. 松开光纤并移除熔接件。(图 10)
Fujikura公司根据Telcordia GR-765-CORE单纤单模光纤熔接和熔接系统通用要求标准,对FMSEZ-025/09机械熔接器进行了测试
,结果表明该熔接器具有接近熔接的特性。FMSEZ -025/09熔接器可与250 µm和900 µm主屏蔽光纤配合使用;测试即使用了这两种屏蔽厚度的光纤。900 µm主屏蔽光纤能够承受的环境条件取决于屏蔽层的塑料材质;因此,温度测试使用了PVC主屏蔽光纤(表2)。测试涵盖以下几个方面: - 包装、运输和接收; - 安装和组装; - 环境条件。
包装、运输和接收:
将接头水平和倾斜跌落到不同类型的表面上。
振动测试频率范围为 10 Hz 至 500 Hz。
接头经受了
60 °C 至 -40 °C 的温度和高达 90% 的相对湿度。
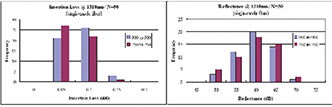
每次测试后,将接头组装起来,并验证插入损耗和回波损耗,结果表明接头的特性没有劣化,所有情况下平均插入损耗均小于 0.15 dB,回波损耗均大于 40 dB(图 12)。
 安装和组装条件:
首先在0℃下进行接头组装,未进行湿度控制;随后在38℃和约90%相对湿度下进行组装;最后在45℃和15%相对湿度下进行组装。
对接头的插入损耗和回波损耗进行了验证,平均插入损耗小于0.15 dB,回波损耗大于40 dB。
环境条件:
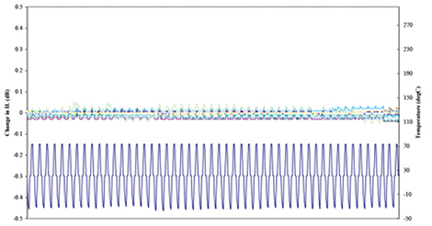
对光纤熔接点进行了不同的环境和机械测试,以验证插入损耗是否增加或回波损耗是否减少。
测试内容如下:
- 两根光纤之间施加 4.4 N 的张力,持续 1 秒。-
50 次温度循环,温度范围为 -40 °C 至 75 °C。-
15 次湿度和冷凝循环,湿度范围为 -10 °C 至 65 °C。-
在 43 °C 的水中浸泡 7 天。-
在所有三个轴向上进行振幅为 0.76 mm、频率范围为 10 至 55 Hz 的振动测试,每次扫描持续 1 分钟,总测试时间为 2 小时。-
重复上述温度和张力循环测试。
结果如表 3 和图 13 所示。
作者:Pedro Notario,TELECOM-UNITRONICS 技术总监