


 È inoltre necessario giuntare le fibre che compongono i cavi alle loro estremità, poiché per collegare queste fibre alle apparecchiature di trasmissione e ricezione che le utilizzeranno, è richiesta l'installazione di connettori ottici, che sono per lo più realizzati con cavi patch (pigtail), ovvero cavi in fibra ottica più flessibili e terminanti a un'estremità con un connettore la cui punta presenta una lucidatura di alta qualità, eseguita tramite processi automatizzati in fabbrica, oppure con connettori con poco più di un centimetro di fibra, lucidati in fabbrica e che possono essere collegati alle fibre che compongono il cavo tramite giunzioni.
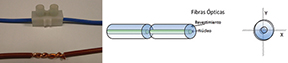
 Nella giunzione di un conduttore elettrico, il giunto viene realizzato lateralmente; nelle fibre ottiche, il giunto viene realizzato alle estremità, poiché la luce guidata deve uscire da una fibra ed entrare nella successiva.
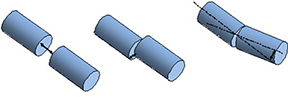
La giunzione della fibra ottica si esegue allineando le due fibre da giuntare in modo che i loro nuclei coincidano lungo gli assi orizzontale e verticale (X, Y), come mostrato in Figura 1.
'
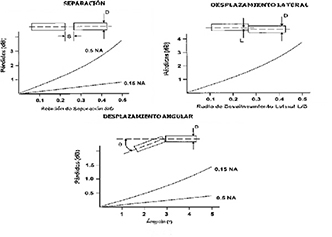
 L'allineamento delle fibre è il fattore che maggiormente influenza la perdita di segnale ottico nelle giunzioni delle fibre ottiche. Può essere di tre tipi: longitudinale (separazione), laterale e angolare (Figura 2).
La perdita di segnale ottico dipenderà dall'entità degli errori in questi allineamenti e dalle caratteristiche delle fibre da giuntare, inclusi i diametri del nucleo e altri fattori.
Aperture numeriche (NA) delle fibre (Figura 3).
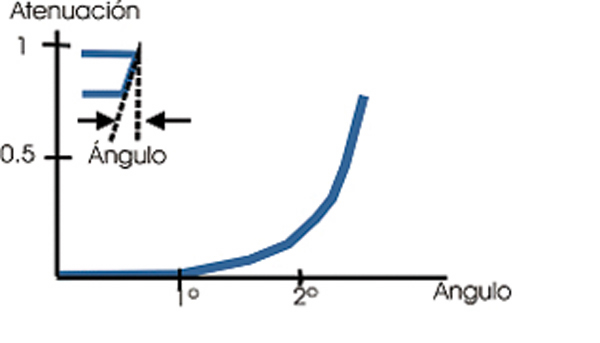
Un fattore molto importante nell'esecuzione delle giunzioni delle fibre ottiche, per ottenere basse perdite, è l'angolo di taglio rispetto alla perpendicolare all'asse: questo deve essere inferiore a 1° su tutta la superficie di taglio (Figura 4). Per effettuare questi tagli si utilizzano taglierine di precisione.
 Tipi di giunzioni:
Se, dopo l'allineamento delle fibre, si esegue una giunzione a fusione applicando un arco elettrico ad alta tensione o qualsiasi altro sistema di riscaldamento, si parla di giunzione a fusione; se il materiale non si fonde, si parla di giunzione meccanica (Figura 5).
Qual
è il tipo di giunzione migliore?
Le giunzioni a fusione sono utilizzate principalmente con la fibra monomodale e, in base a considerazioni di qualità tecnica, possiamo affermare che sono le migliori poiché offrono minori perdite di inserzione e maggiori perdite di ritorno (meno riflessioni). Tuttavia, ci sono altri fattori da considerare nella scelta del tipo di giunzione, come quelli economici, tecnologici e logistici.
 Per quanto riguarda le ragioni economiche, va notato che le giunzioni meccaniche richiedono un investimento iniziale inferiore (da 1200 a 1500 euro, a seconda della qualità degli utensili) rispetto a quello richiesto per le giunzioni a fusione (da 6500 a 10000 euro, a seconda della qualità e della precisione della macchina e degli utensili), ma il costo del materiale di consumo per realizzare ogni giunzione meccanica (²5 euro) è superiore rispetto a quello delle giunzioni a fusione, poiché una volta realizzata è sufficiente utilizzare una guaina termoretraibile con rinforzo metallico il cui costo è basso (²0,25 euro/unità).
 Le ragioni tecnologiche dipendono dal tipo di settore in cui vengono eseguite le giunzioni. Nel settore delle telecomunicazioni e delle reti CATV, si utilizzano fibre monomodali e, dove le lunghezze dei cavi sono elevate, sono necessarie giunzioni con bassa perdita di inserzione, rendendo la giunzione a fusione la soluzione più adatta. Tuttavia, per i collegamenti a breve distanza (FTTx), entrambi i metodi possono essere utilizzati. Il settore della sicurezza utilizza tipicamente fibre multimodali e distanze brevi, quindi entrambi i tipi di giunzione sono applicabili. Le reti LAN utilizzano generalmente fibre monomodali e multimodali su brevi distanze; pertanto, entrambe le soluzioni sono idonee. Per il settore del controllo industriale (aerospaziale, automobilistico, controllo degli edifici, sensori in aree pericolose, ecc.), le fibre sono multimodali e le distanze sono molto brevi; pertanto, anche la giunzione meccanica risulta appropriata.
Per quanto riguarda i vincoli logistici, va notato che lo spazio richiesto per la giunzione meccanica è inferiore a quello necessario per la giunzione a fusione e che, mentre quest'ultima richiede energia (sebbene negli ultimi anni provenga da batterie), la giunzione meccanica non necessita di alcun tipo di alimentazione elettrica.
 Queste caratteristiche rendono le giunzioni meccaniche molto adatte per effettuare riparazioni rapide, sebbene in alcuni casi possano essere temporanee.
La giunzione meccanica
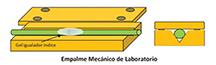
prevede l'unione delle due estremità delle fibre in un supporto meccanico per consentire l'allineamento dei rivestimenti, utilizzando adesivi o sistemi a pressione per impedire la separazione delle fibre. L'interno è impregnato con un gel equalizzatore dell'indice di rifrazione per ridurre le perdite di inserzione e di riflessione causate dai riflessi di luce derivanti dalle differenze negli indici di rifrazione del nucleo della fibra e dell'aria.
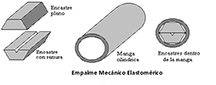
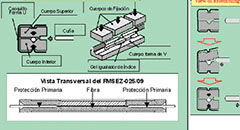
 Il supporto meccanico presenta una scanalatura che consente l'allineamento del rivestimento della fibra ed è solitamente a forma di V, garantendo un'elevata precisione di allineamento. Vedere le figure 6 e 7.
Affinché una giunzione meccanica possa essere utilizzata, le fibre da unire devono presentare livelli di eccentricità molto bassi, ovvero il centro del nucleo deve coincidere con il centro del rivestimento. In caso contrario, le perdite di inserzione sarebbero molto elevate, soprattutto nelle giunzioni di fibre monomodali.
Le giunzioni meccaniche sono state frequentemente utilizzate nei laboratori di prova, negli impianti interni e con fibre multimodali a causa della natura complessa, laboriosa e delicata dell'assemblaggio e dell'importanza della stabilità meccanica dei componenti. L'espansione o la contrazione dei materiali dovuta alle variazioni di temperatura li rendeva inadatti all'uso esterno, a meno che non fossero di alta qualità e ad alto costo.
I progressi tecnologici degli ultimi anni hanno permesso lo sviluppo di giunzioni meccaniche facili da installare, robuste, affidabili, compatte ed economiche.
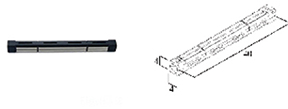
Le giunzioni meccaniche Fujikura FMSEZ-025/09 (Figura 8) sono un esempio di giunzioni compatte e di alta qualità (40 x 4 x 4 mm) che possono essere installate in vassoi per scatole di giunzione e consentono la giunzione di fibre monomodali e multimodali con schermatura primaria da 250 µm e 900 µm.
Possono essere assemblate in meno di 3 minuti con pochissimi strumenti, trasportati in una piccola custodia di plastica (Figura 9).
Una volta assemblate, fissano in modo indipendente il rivestimento delle fibre e la schermatura primaria, impedendo alle fibre di ruotare al loro interno. Questo processo è illustrato nella Figura 10.
Caratteristiche
Le caratteristiche tecniche dei giunti meccanici Fujikura FMSEZ-25/09 sono indicate nella Tabella 1.
Assemblaggio
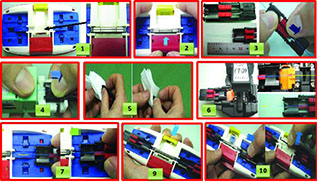
: Per eseguire la giunzione, seguire questi passaggi:
1. Posizionare la giunzione nell'apposito strumento di assemblaggio.
2. Aprire la giunzione.
3. Posizionare la fibra nell'apposito supporto con circa 4 cm di fibra all'estremità.
4. Spellare la fibra.
5. Pulire.
6. Tagliare.
7. Posizionare nell'apposito strumento.
8. Ripetere i passaggi da 3 a 7 per l'altra fibra.
9. Chiudere la giunzione.
10. Rilasciare le fibre e rimuovere la giunzione. (Figura 10).
test
conformi allo standard Telcordia GR-765-CORE "Requisiti generici per giunzioni e sistemi di giunzione ottica monomodale a fibra singola", dimostrando che queste giunzioni offrono caratteristiche simili a quelle delle giunzioni a fusione.
La FMSEZ-025/09 è una giunzione utilizzabile con fibre con schermatura primaria di 250 µm e 900 µm; i test sono stati eseguiti con fibre di questi spessori di schermatura.
Le fibre con schermatura primaria di 900 µm resistono a diverse condizioni ambientali a seconda del materiale plastico della schermatura; pertanto, i test di temperatura sono stati eseguiti con fibre con schermatura primaria in PVC (Tabella 2).
I test sono stati condotti in diverse categorie corrispondenti a:
- Imballaggio, trasporto e ricezione.
- Installazione e assemblaggio.
- Condizioni ambientali.
Imballaggio, trasporto e ricezione:
le giunzioni sono state sottoposte a cadute orizzontali e inclinate su diverse tipologie di superfici.
Sono stati eseguiti test di vibrazione tra 10 Hz e 500 Hz.
Le giunzioni sono state sottoposte a temperature comprese tra
60 °C e -40 °C e a umidità relativa fino al 90%.
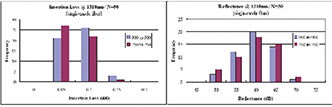
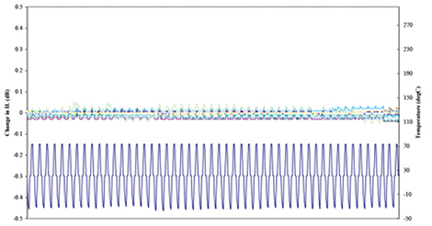
Dopo ogni test, le giunzioni sono state assemblate e sono state verificate le perdite di inserzione e di ritorno, confermando che le caratteristiche delle giunzioni non si sono deteriorate, poiché in tutti i casi sono state ottenute perdite di inserzione medie inferiori a 0,15 dB e perdite di ritorno superiori a 40 dB (Figura 12).
 Condizioni di installazione e assemblaggio:
Le giunzioni sono state assemblate a 0 °C senza controllo dell'umidità; gli assemblaggi sono stati eseguiti anche a 38 °C e circa il 90% di umidità relativa e, infine, le giunzioni sono state assemblate a 45 °C e 15% di umidità relativa.
Sono state verificate le perdite di inserzione e di riflessione delle giunzioni, ottenendo perdite di inserzione medie inferiori a 0,15 dB e perdite di riflessione superiori a 40 dB.
Condizioni ambientali:
Le giunzioni sono state sottoposte a diverse condizioni ambientali e meccaniche per verificare se le perdite di inserzione aumentassero o diminuissero le perdite di ritorno.
I test eseguiti sono stati i seguenti:
- Tensione tra le due fibre di 4,4 N per 1 secondo.
- 50 cicli di temperatura da -40 °C a 75 °C.
- 15 cicli di umidità e condensazione da -10 °C a 65 °C.
- Immersione in acqua a 43 °C per 7 giorni.
- Vibrazioni di ampiezza di 0,76 mm e frequenze da 10 a 55 Hz in sweep di 1 minuto e per un totale di 2 ore per tutti e tre gli assi.
- I cicli di temperatura e tensione sono stati ripetuti.
I risultati sono mostrati nella Tabella 3 e nella Figura 13.
Autore: Pedro Notario, Direttore Tecnico TELECOM-UNITRONICS






