
Variando la potenza dell'arco di più archi, possiamo determinare la potenza dell'arco desiderata e la velocità di fusione appropriata per la fibra in esame. Questo metodo si è dimostrato coerente e preciso utilizzando una nuova giuntatrice a fusione con zona di plasma controllabile. La giuntatrice può selezionare automaticamente la potenza dell'arco corretta per fibre con diversi diametri di vetro. Ciò consente di trasferire facilmente i parametri di taglio e giunzione ottimizzati a più giuntatrici a fusione nelle linee di produzione, ottenendo giunzioni di alta qualità.
1.0 Introduzione
A differenza dell'industria delle telecomunicazioni, dove la maggior parte dei diametri delle fibre di vetro è tipicamente di 125 micron, altri settori (ad esempio, laboratori biomedici e linee di produzione di laser a fibra) utilizzano spesso tipi di fibre ottiche con un'ampia varietà di diametri [1-3]. Per i laser a fibra, vengono comunemente utilizzate fibre Large Mode Area (LMA) con diametri di vetro di 125, 220, 300 e 400 micron. Per ottenere una maggiore potenza di uscita e trasmissione nei laser a fibra e nei sistemi biomedici, si utilizzano tipicamente fibre ottiche in vetro con diametri di 550, 660 e 1000 micron. Nel test si utilizza il diametro del vetro anziché il diametro del rivestimento perché i rivestimenti delle fibre, o parti di essi, non sono in vetro in molti modelli di fibre a grande diametro (LDF), come le fibre a doppio rivestimento (DCF), alcune fibre monomodali, fibre multimodali (MMF) e altre. Inoltre, anche la misurazione del diametro del vetro risulterebbe difficoltosa per molte fibre a doppio rivestimento, poiché la loro sezione trasversale in vetro può essere esagonale o ottagonale per interrompere ed eliminare i modi elicoidali. Il diametro del vetro delle fibre DCF si basa sul diametro medio.
L'ampia varietà di fibre ottiche non si riscontra solo nei diametri del vetro. Le strutture delle fibre in vetro differiscono notevolmente da quelle utilizzate nelle telecomunicazioni. Il diametro del nucleo può variare da 10, 15, 20, 25, 30 a 35 micron per le fibre LMA. Il numero di anime può variare da una, due o più, come nel caso delle fibre a sette anime. Anche il materiale delle anime può variare: può essere costituito da silice pura, germanio drogato con silice o semplicemente da fori per le fibre a cristallo fotonico (PCF). Differenze ancora maggiori si riscontrano nella struttura del rivestimento delle fibre a mantenimento di polarizzazione (PMF). Inoltre, la regione di applicazione della tensione può assumere diverse forme, come Panda, Bowtie, guaina ellittica e altre strutture di recente sviluppo.
Quando si ha a che fare con un'ampia varietà di design di fibre, la giunzione per fusione di queste fibre ottiche diventa al contempo di fondamentale importanza e complessa.
I requisiti di qualità per il taglio e la giunzione differiscono sostanzialmente tra i laboratori di ricerca e le linee di produzione. Nei laboratori di ricerca, in genere si lavora con una singola macchina per la giunzione e ci si concentra sull'ottimizzazione dei parametri di taglio e giunzione per ottenere giunzioni migliori per un gran numero di diverse combinazioni di fibre. Le linee di produzione, invece, utilizzano in genere un numero maggiore di macchine per la giunzione e devono produrre costantemente combinazioni simili con affidabilità. Esistono due misure di coerenza tra macchine e coerenza nel tempo. La prima richiede coerenza nell'applicazione di parametri di laboratorio ottimizzati a più giuntatrici a fusione in un ambiente di linea di produzione. La seconda richiede coerenza nei risultati di giunzione per un periodo prolungato di giunzioni ripetute in diverse condizioni di taglio e giunzione, utilizzando gli stessi parametri di taglio e giunzione.
È relativamente facile sviluppare giuntatrici con elevata flessibilità per produrre giunzioni ad alte prestazioni in laboratorio.
È molto più difficile ottenere coerenza tra macchine o coerenza nel tempo nella progettazione di una giuntatrice a fusione per l'uso su linee di produzione. È una sfida ancora maggiore progettare per garantire sia la flessibilità di laboratorio che la coerenza della linea di produzione.
Diametri e strutture in fibra di vetro diversi richiedono zone di riscaldamento e potenze di riscaldamento diverse. La nuova famiglia di array di giunzioni a fusione nota come ARCMASTER [4] è dotata di una zona al plasma controllabile. Grazie alla spaziatura variabile degli elettrodi, alla tecnologia al plasma oscillante, al sistema universale di bloccaggio della fibra e alle speciali funzioni programmabili per il controllo individuale del motore e dell'arco, le macchine ARCMaster offrono flessibilità di giunzione e possono modellare un'ampia varietà di fibre ottiche. Per progettare la flessibilità richiesta dai laboratori e la coerenza richiesta dalle linee di produzione, è stata sviluppata e implementata una tecnica fondamentale nota come calibrazione della potenza dell'arco. Il metodo di calibrazione dell'arco svolge un ruolo critico nel garantire la qualità della giunzione selezionando automaticamente la corretta potenza dell'arco e consentendo il trasferimento di parametri di giunzione ottimizzati a più giuntatrici a fusione sulle linee di produzione per risultati di giunzione coerenti.
Nell'ultimo decennio, i metodi di calibrazione dell'arco sono stati studiati da molti diversi produttori di giuntatrici a fusione [5-8] per superare i risultati di giunzione incoerenti. Questa incoerenza deriva da tre ragioni principali. In primo luogo, la tolleranza dei componenti elettronici e delle parti meccaniche può portare a incoerenze tra le macchine. In secondo luogo, l'invecchiamento degli elettrodi e i depositi di silice possono causare incoerenze sia tra le macchine che nel tempo. Infine, le variazioni ambientali (pressione, temperatura, umidità, ecc.) causano incoerenze nel tempo. Per migliorare e risolvere queste incoerenze, sono emerse due categorie di metodi di calibrazione della potenza dell'arco: il metodo tradizionale di fusione e il metodo di giunzione offset.
1.1 Metodo tradizionale di fusione.
Nel metodo tradizionale di fusione, le due estremità delle fibre vengono rimosse, tagliate e allineate a una distanza specificata e riscaldate mediante scarica ad arco (vedere Figura 1 per fibre da 125 micron, vedere anche [6]). Le estremità delle fibre vengono riscaldate e la distanza di fusione viene misurata lungo gli assi delle fibre. La potenza dell'arco viene ridotta se la distanza di fusione è troppo grande, o aumentata se è troppo piccola. Il tempo di riscaldamento tipico è di circa 8-20 secondi alla potenza dell'arco di giunzione. La distanza di fusione raccomandata varia da 100 micron a 250 micron, a seconda del diametro della fibra.
Questo processo deve essere ripetuto fino a quando non si raggiunge una potenza dell'arco adeguata. Questo metodo richiede uno sforzo considerevole nella preparazione delle fibre, soprattutto per le fibre a bassa densità (LDF). D'altra parte, la fusione di grandi porzioni di fibra provoca pesanti depositi di silice sugli elettrodi per le LDF con diametro superiore a 250 micron. La condizione dell'elettrodo viene significativamente alterata dal metodo di fusione, rendendo imprecisa la calibrazione dell'arco.
(a) Prima della scarica ad arco
(b) Scarica ad arco
(c) Dopo la scarica ad arco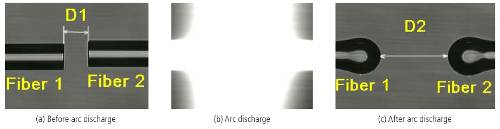 La fusione delle fibre provoca il deposito di particelle di silice pesanti sulle punte degli elettrodi per i tipi di fibra LDF, portando a calibrazioni dell'arco imprecise.
(A) Prima della scarica ad arco
(B) Scarica ad arco
(C) Dopo la scarica ad arco
Figura 2: Metodo di giunzione offset per la calibrazione dell'arco di potenza. La variazione di offset viene misurata lungo l'asse della fibra da d1-d2. La fibra 1 e la fibra 2 sono dello stesso tipo di fibra. Questo metodo funziona bene per fibre di telecomunicazione di dimensioni fino a 125 micron di diametro.
1.2 Metodo di giunzione offset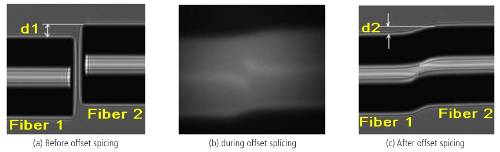 Nel metodo di taglio e giunzione offset, le fibre vengono giuntate con un asse offset (vedere Fig. 2 per fibre da 125 micron [6]). Viene misurata la variazione di offset causata dalla tensione superficiale. La potenza dell'arco deve essere ridotta se la variazione di offset è troppo grande o aumentata se la variazione di offset è troppo piccola. Come con il metodo tradizionale di giunzione per fusione, questo metodo richiede in genere più preparazioni e giunzioni di fibre per ottenere una potenza dell'arco accettabile. Questo metodo funziona bene per le fibre per telecomunicazioni, poiché la maggior parte dei diametri delle fibre di vetro è costantemente di 125 micron.
Tuttavia, il metodo di taglio e giunzione offset non funzionerebbe per una grande proporzione dei vari tipi di diametro delle fibre, poiché sarebbe necessario stabilire la potenza dell'arco appropriata per ciascuna fibra prima della giunzione. Pertanto, questo metodo è applicabile solo alle fibre con un diametro costante, come le fibre di vetro per telecomunicazioni con diametro di 125 micron.
1.3 Una nuova tecnologia di fusione a potenza variabile
Sia il metodo di fusione tradizionale che il metodo di giunzione offset descritti nelle sezioni precedenti presentano alcune varianti. Ad esempio, la distanza di fusione può essere calcolata utilizzando immagini di fibre riscaldate durante la pre-fusione esaminando la lunghezza della porzione emittente luce della fibra riscaldata [8]. Il metodo di fusione può anche essere combinato con il metodo di giunzione offset [7] per i tipi di fibre per telecomunicazioni.
Questo articolo descrive un nuovo metodo di calibrazione dell'arco per un'ampia gamma di dimensioni di fibra. Questo metodo riscalda la fibra con più archi corti di potenza variabile. La fusione viene quindi misurata all'angolo delle estremità della fibra anziché lungo l'asse della fibra. La velocità di fusione all'angolo della fibra è proporzionale alla temperatura della fibra. Variando la potenza dell'arco dei molteplici archi, è possibile ottenere una velocità di fusione adeguata e la potenza dell'arco desiderata per la fibra in esame. Questo metodo è stato testato con successo per diametri di fibra da 80 micron a 660 micron su giuntatrici a fusione ARCMaster con zona plasma controllabile.
2.0 Fusione a potenza variabile
2.1 Processo di fusione a potenza variabile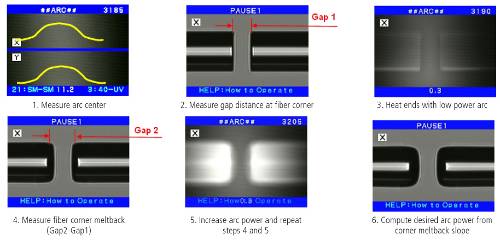 Quando un'estremità di fibra tagliata viene riscaldata da una scarica ad arco molto breve, nell'intervallo da 0,3 secondi a 1 secondo, l'estremità della fibra non cambierà forma se la potenza dell'arco è troppo debole. Se la stessa estremità della fibra viene riscaldata più volte utilizzando lo stesso tempo di arco, ma aumentando gradualmente la potenza dell'arco, possiamo osservare che a un certo livello di potenza, l'angolo dell'estremità della fibra inizierà ad arrotondarsi di nuovo, come mostrato nella Figura 3.
Nel processo di fusione a potenza variabile vengono impiegate alcune tecniche chiave. Innanzitutto, il tempo di riscaldamento ad arco è molto breve e varia a seconda del diametro della fibra misurata. Per fibre con diametro di 125 micron, il tempo dell'arco può essere di soli 0,3 secondi, anziché i diversi secondi richiesti nella fusione tradizionale. In secondo luogo, la potenza dell'arco inizia a un livello basso e viene aumentata gradualmente, quanto basta per impedire che l'estremità della fibra si deformi troppo rapidamente. In terzo luogo, la fusione dell'angolo può essere misurata in molti modi diversi. Ad esempio, è possibile misurare il punto di inizio della deformazione dell'angolo, come mostrato in Figura 3. Anche la variazione del raggio dell'angolo della fibra o la variazione della zona d'angolo possono essere misurate come indicatori del grado di fusione. In questo articolo, la prima definizione, mostrata in Figura 3, passaggio 4, viene utilizzata come valore di fusione.
1. Misurare il centro dell'arco
. 2. Misurare la distanza tra le estremità e l'angolo della fibra
. 3. Riscaldare le estremità con un arco a bassa potenza.
4. Misurare la fusione all'angolo della fibra (Gap2-Gap1).
5. Aumentare la potenza dell'arco e ripetere i passaggi 4 e 5.
6. Calcolare la potenza dell'arco desiderata dall'angolo dell'angolo fuso.
Figura 3: Illustrazione del processo di fusione con metodo di potenza dell'arco variabile nella calibrazione dell'arco di potenza. La fusione dell'albero è molto limitata e non misurabile in molti casi. Lo stato dell'elettrodo non è influenzato da questa calibrazione dell'arco.
2.2 Calibrazione dell'arco di potenza
Come mostrato nella Figura 4, la fusione dell'estremità della fibra definita nella Figura 3, passaggio 4, viene misurata per diversi livelli di potenza dell'arco e configurazioni della zona di plasma. Ogni curva nella figura... La Figura 4 rappresenta un test di fusione, costituito da 20 a 30 ricariche con una lunghezza dell'arco di 0,3 secondi, ma con potenza dell'arco variabile. Il livello di potenza dell'arco variava da 0 bit (~10,5 mA) a 100 bit (~14,5 mA) con incrementi di 25 bit. Tra ogni incremento di potenza, sono state eseguite 5 ricariche a potenza costante per determinare la velocità di fusione. Sono stati eseguiti cinque test per ciascuna configurazione della zona di plasma, con una spaziatura degli elettrodi variabile da 1 mm a 3 mm, con incrementi di 1 mm, per verificarne la coerenza. In tutti i test mostrati in Figura 4, è stato utilizzato l'SMF28 per confrontare la velocità di fusione e studiare la stabilità del metodo.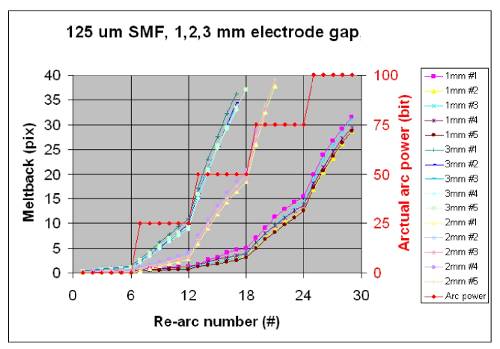 La potenza dell'arco variava da 0 bit (~10,5 mA) a 100 bit (~14,5 mA) con incrementi di 25 bit. La zona di plasma varia da una spaziatura degli elettrodi di 1 mm a 3 mm con incrementi di 1 mm. Ogni curva rappresenta un test di fusione costituito da 20 a 30 ricariche con una durata dell'arco di 0,3 secondi. Sono stati eseguiti cinque test per ciascuna configurazione della zona di plasma per verificarne la coerenza. La curva rossa mostra la potenza dell'arco. Ogni punto sulla curva rappresenta una ri-ri-ricarica.
Si può osservare chiaramente in Figura 4 che, quando la potenza dell'arco è costante, ogni curva di fusione aumenta linearmente, corrispondente a una velocità di fusione costante. All'aumentare della potenza dell'arco, le pendenze più ripide delle curve di fusione indicano una velocità di fusione maggiore. La velocità di fusione può quindi essere calcolata in ciascuna regione di potenza dell'arco costante, come indicato dalla curva a gradini rossa. La velocità di fusione calcolata è mostrata in Figura 5(a). Osserviamo inoltre che la velocità di fusione è correlata alla temperatura dell'estremità della fibra. Poiché il valore di fusione viene misurato in pixel con immagini digitali, possiamo usare i pixel come unità di misura e quindi misurare la velocità di fusione (correlata alla temperatura della fibra) mostrata dall'asse Y in Figura 5 in pixel per riarco. Inoltre, tutte le 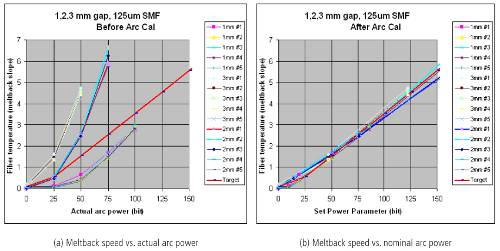 curve di velocità di fusione in Figura 5(a) possono essere approssimate da curve paraboliche, poiché l'energia termica effettivamente applicata all'estremità della fibra è proporzionale al quadrato della corrente dell'arco, indicata dall'asse X in Figura 5. La Figura 5 mostra anche che una maggiore distanza tra gli elettrodi indica una velocità di fusione più elevata e una temperatura più alta all'estremità della fibra. Ciò significa che, per ottenere la stessa temperatura all'estremità della fibra in diverse configurazioni della zona di plasma, dobbiamo applicare diverse potenze d'arco effettive.
Dalla Figura 5, è possibile ricavare matematicamente una curva target desiderata (in rosso). Questa curva target può essere una linea curva o una linea retta. Possiamo utilizzare questa curva target per regolare la potenza d'arco nominale (non effettiva) in base alla velocità di fusione. La stessa curva target può essere utilizzata per tutte le diverse configurazioni della zona di plasma. È possibile introdurre una serie di fattori di correzione per generare la stessa velocità di fusione con le stesse impostazioni di potenza d'arco nominale. La Figura 5(b) mostra gli stessi dati sulla velocità di fusione della Figura 5(a), ma sull'asse X è riportata la potenza d'arco nominale. La potenza d'arco nominale viene utilizzata dagli operatori per impostare la potenza desiderata. L'obiettivo della calibrazione dell'arco è quello di proiettare la potenza d'arco effettiva sulla potenza d'arco nominale. In altre parole, possiamo utilizzare la calibrazione dell'arco per trovare la serie di fattori di correzione. Questa serie di fattori di correzione verrà quindi utilizzata per creare un nuovo intervallo di potenza d'arco nominale. All'interno del nuovo dominio, la stessa impostazione di potenza dell'arco genererà la stessa temperatura all'estremità della fibra (e quindi la stessa velocità di fusione) indipendentemente dal diametro della fibra di vetro, dalle condizioni dell'elettrodo, dalla configurazione della zona al plasma o dalle condizioni ambientali. Il calcolo del fattore di correzione è semplice. La differenza tra la curva target e la curva di velocità di fusione misurata può essere utilizzata come insieme di fattori di correzione.
(a) Velocità di fusione in funzione della potenza dell'arco effettiva
(b) Velocità di fusione in funzione della potenza dell'arco nominale
2.3 Risultati della calibrazione dell'arco
(a1) Estremità della fibra da 125 μm dopo la calibrazione dell'arco
(a2) Giunzione con uno spazio tra gli elettrodi di 1 mm
(a3) Giunzione con uno spazio tra gli elettrodi di 3 mm
(b1) Estremità della fibra da 220 μm dopo la calibrazione dell'arco
(b2) Giunzione con uno spazio tra gli elettrodi di 1 mm
(b3) Giunzione con uno spazio tra gli elettrodi di 3 mm
(c1) Estremità della fibra da 400 μm dopo la calibrazione dell'arco
(c2) Giunzione con uno spazio tra gli elettrodi di 3 mm
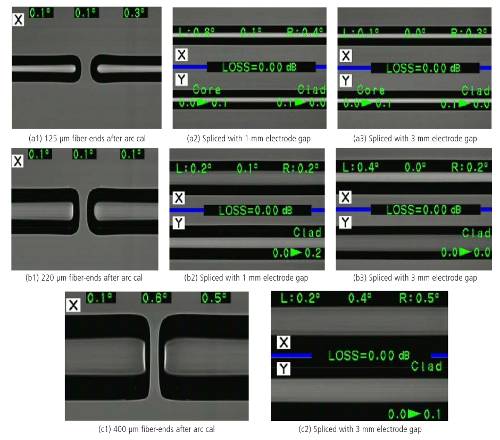 Le fibre sono state giuntate anche con diverse configurazioni della zona di plasma. Per tutte le fibre e le zone di plasma sopra riportate è stata utilizzata la stessa impostazione di potenza nominale per ottenere risultati di giunzione simili. Nel gruppo (c), non sono presenti immagini per una spaziatura degli elettrodi di 1 mm perché la piccola zona di plasma non è sufficientemente potente per giuntare fibre da 400 micron.
Dagli esempi mostrati nella Figura 6, possiamo osservare i risultati del nuovo metodo di calibrazione dell'arco. Utilizzando il metodo di calibrazione dell'arco descritto in precedenza, è possibile giuntare fibre da 125, 220 e 400 micron con la stessa impostazione di potenza dell'arco in diverse zone del plasma. In altre parole, gli operatori addetti alla calibrazione dell'arco possono facilmente ottenere i risultati di giunzione desiderati per diversi tipi di fibra e diverse condizioni del plasma (elettrodo).
Per qualsiasi tipo di fibra nuovo o sconosciuto, gli ingegneri possono facilmente regolare i parametri di taglio e giunzione utilizzando la stessa impostazione di potenza, senza la noiosa ricerca del livello di potenza appropriato.
Le immagini delle estremità della fibra dopo la calibrazione dell'arco nella Figura 6 mostrano anche una fusione del nucleo limitata e una distorsione limitata della forma della fibra.
In confronto, il metodo di fusione tradizionale nella Figura 1(c) presenta livelli di deformazione significativamente più elevati. Questo nuovo metodo di fusione ha un impatto molto limitato sulle condizioni della punta dell'elettrodo, soprattutto per le fibre di grande diametro, che sono soggette a un degrado delle condizioni dell'elettrodo quando si utilizzano metodi più tradizionali.
Come discusso nelle sezioni precedenti, sia il metodo tradizionale di fusione che quello di giunzione offset richiedono molteplici preparazioni e tagli delle estremità delle fibre, poiché le estremità tagliate non erano più facilmente reperibili a causa del processo di fusione o di taglio e giunzione. Mentre la preparazione delle estremità delle fibre potrebbe non essere complessa per le fibre per telecomunicazioni standardizzate da 125 micron, le molteplici preparazioni delle estremità per fibre di grande diametro potrebbero risultare costose e richiedere molto tempo. Con il nuovo metodo descritto in questo articolo, il ritaglio non è necessario perché l'arco inizia da una potenza molto bassa e aumenta gradualmente fino al livello desiderato in un processo di ri-arco continuo.
3.0 Riepilogo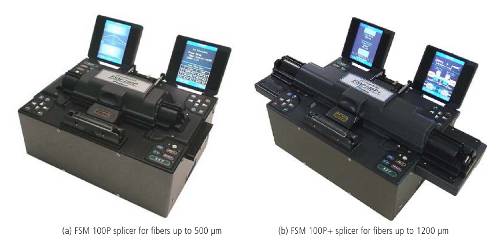 È stato sviluppato un nuovo metodo di calibrazione dell'arco per la fusione di fibre ottiche con un'ampia gamma di diametri di vetro, ottenendo risultati coerenti e precisi. Questo metodo riscalda la fibra con archi multipli di breve durata e misura la fusione all'angolo delle estremità della fibra. La velocità di fusione all'angolo della fibra è proporzionale alla temperatura della fibra stessa. Variando la potenza dell'arco mediante archi continui, è possibile ottenere una velocità di fusione ideale. Questa velocità di fusione ideale rappresenta la potenza dell'arco desiderata per il test e la fusione delle fibre. Questo metodo è stato testato con successo per diametri di fibra da 60 a 1000 micron su giuntatrici a fusione Splice Master, come mostrato in Figura 7, con una zona di plasma controllabile. Il metodo è in grado di selezionare automaticamente la potenza dell'arco corretta per diverse dimensioni di fibra. Ciò consente agli operatori di trasferire facilmente i parametri di giunzione ottimizzati a più giuntatrici a fusione sulle linee di produzione, ottenendo giunzioni coerenti e di alta qualità.
(a) Giuntatrice FSM 100P per fibre fino a 500 μm
(b) Giuntatrice FSM 100P+ per fibre fino a 1200 μm
4.0 Ringraziamenti
Gli autori (Wenxin Zheng e Bryan Malinsky) desiderano ringraziare N. Kawanishi e il suo team a Fujikura, in Giappone, per il loro supporto in questo lavoro, e D. Duke e S. Althoff per i loro commenti costruttivi e le correzioni all'articolo.
5.0 Riferimenti
[1] Dong, L., McKay, H., Marcinkevicius, A., A., Fu, L., Li, J., Thomas, B.K., e Fermann, M.E., "Extending Effective Area of Fundamental Mode in Optical Fibers", J. Lightwave Technol. Vol. 27, pp. 1565–1570 (2009).
[2] Even, P., Pureur, D., "High power double-clad fiber lasers: a review", Proc. SPIE – Int. Soc. Opt. Eng., 4638 pp. 1–12 (2002).
[3] Jiger, M., Verville, P., Caplette, S., Martineau, L., Brulotte DA, Gagnon, D., Villeneuve, A. “Assemblaggi laser monostadio interamente in fibra con potenza di uscita a onda continua monomodale da 91 W”, Quantum Electronics and Laser Science Conference (QELS), p. JWB59 (2005).
[4] Duke, D., Zheng, W., Sugawara, H., Mizushima, T., e Yoshida, K., “Controllo della zona di plasma per capacità di giunzione a fusione adattiva”, Proc. SPIE, Photonic West (2012).
[5] Zheng, W., “Selezione automatica della corrente per giunzione di fibra singola”, Brevetto USA 5,909,527, Ericsson Cables, giugno (1999).
[6] Inoue, K., Sasaki, K., Suzuki, Y., Kawanishi, N., e Tsutsumi, Y., "Metodo per la giunzione a fusione di fibre ottiche e giuntatrice a fusione", Brevetto USA 6.294.760, Fujikura, settembre (2001).
[7] Takayanagi, H., e Hatori, K., "Metodo per calibrare l'energia di scarica del dispositivo di giunzione di fibre ottiche", Brevetto USA 7.140.786, Sumitomo, novembre (2006).
[8] Hatori, K., "Metodo per determinare la quantità di riscaldamento, metodo di giunzione a fusione e giuntatrice a fusione", Domanda di brevetto USA n. 11/317899, Sumitomo, agosto (2006).