In solchen Fällen muss das Prüfobjekt (auf einem Substrat oder Wafer) über eine Schnittstelle mit dem Messgerät verbunden werden, die eine mechanische und elektrische Verbindung herstellt. Diese Schnittstelle besteht typischerweise aus einer Sonde, der sogenannten Prüfvorrichtung, und kann entweder mit einer festen Basis (geschraubt oder geschweißt) oder als universelle Lösung ausgeführt sein, die Flexibilität, Effizienz und Messqualität bietet. Daneben gibt es eine Vielzahl komplexer Systeme mit Sondenstationen, die eigene Anwendungsbereiche abdecken (teilweise überschneiden sich diese mit den Anwendungsbereichen von Prüfvorrichtungen), wobei diese Systeme jedoch meist komplexer und teurer sind.
Die umfassende Charakterisierung und die qualitativ hochwertigen Messungen, die für die meisten Testgeräte erforderlich sind, erfordern in der Regel den Einsatz eines Vektornetzwerkanalysators. Dieser liefert die Messergebnisse in Form von S-Parameter-Vektoreinheiten für Amplitude und Phase. Ein vollständiges Messsystem umfasst typischerweise eine Testvorrichtung, einen Vektornetzwerkanalysator und ein Substratkalibrierungsset (zur Kalibrierung direkt an der Testvorrichtung).
Der Begriff „universell“ im Kontext von Testzubehör bezieht sich auf dessen Kompatibilität mit einer Vielzahl von Geräteformen und -größen, seinen breiten Frequenzbereich, die Wiederholbarkeit der Verbindungen, zusätzliche Funktionen wie Polarisations- und Mehrport-Testmöglichkeiten sowie die einfache Handhabung und die hervorragende Zuverlässigkeit und Leistung, einschließlich der Rückflussdämpfung und Einfügedämpfung des Zubehörs selbst. Beispielsweise ermöglicht das in Abb. 1 dargestellte Zubehör wiederholbare und präzise Übergänge von Koaxialkabel zu Mikrostreifenleitung oder von Koaxialkabel zu koplanarem Wellenleiter (CPW) und bietet somit Substratmessungen für die Bauteil- und Geräteentwicklung.
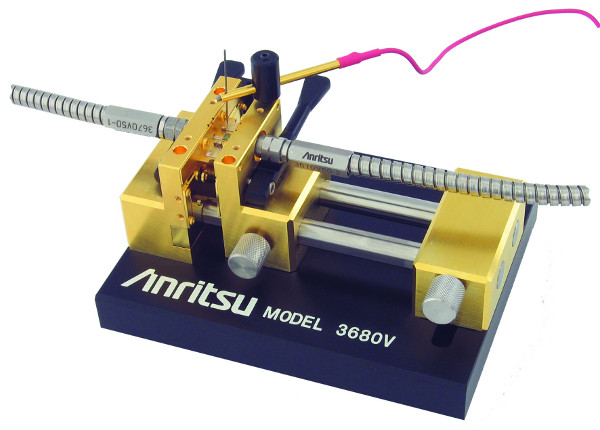
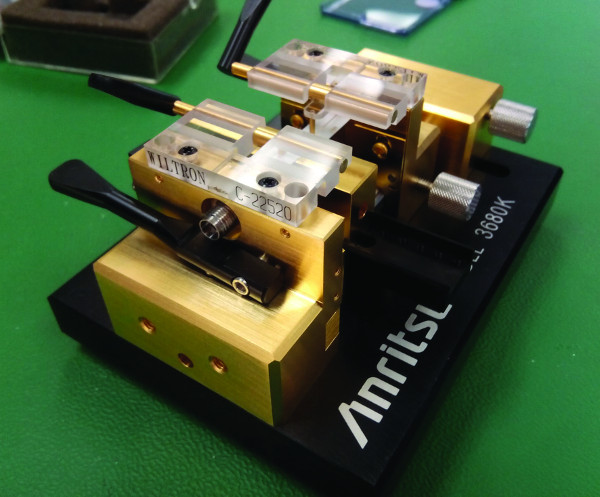 Abbildung 1. Universelles Testzubehör.
Ein weiterer Vorteil dieses Zubehörtyps ist die Möglichkeit der Vor-Ort-Wartung, was die Flexibilität für den Techniker erhöht. Wird das Zubehör beispielsweise durch einen Unfall beschädigt, können die Hauptkomponenten vor Ort ausgetauscht werden, was Zeit und Kosten spart, da der Messvorgang nicht unterbrochen wird.
Ein ideales Szenario für ein Testzubehör mit der entsprechenden Schnittstelle zwischen Prüfling und Messgerät (Vektornetzwerkanalysator) wäre eine vollständig „transparente“ Verbindung ohne Einfügungsdämpfung und unendliche Rückflussdämpfung (keine Fehlanpassung), mit einem linearen Frequenzgang (lineare Phase) und ohne Leckage zwischen den Anschlüssen (unendliche Isolation). Dies ist jedoch in der Praxis nicht realisierbar. Viele Faktoren beeinflussen die Messqualität. Da das Zubehör Teil eines Messsystems ist, führen alle seine Komponenten (Vektornetzwerkanalysator mit seinen Komponenten, Kabeln, Adaptern und Zubehör) zu Fehlern und erhöhen somit die Messunsicherheit. Darüber hinaus beeinflusst die Leistung des Prüflings die Gesamtmessgenauigkeit. Allerdings ist es möglich, die meisten dieser Messfehler durch den Einsatz von Vektorfehlerkorrekturverfahren des Analysators im Rahmen des Kalibrierungsprozesses zu eliminieren, der auf genau definierten, qualitativ hochwertigen Kalibrierstandards als Referenzobjekten basiert.
Zufällige und systematische Fehler:
Bei den meisten Messungen mit HF-Vektornetzwerk- und Millimeterwellenanalysatoren werden Fehlerterme in zufällige und systematische Fehler unterteilt.
Zufällige Fehler sind unvorhersehbar und können daher während der Kalibrierung nicht korrigiert werden. Zu den Hauptfaktoren, die zufällige Fehler erhöhen, gehören die Wiederholgenauigkeit von Steckverbindern, die Kabelstabilität, Umwelteinflüsse (ohne Drift), die Frequenzwiederholgenauigkeit und Rauschen. Sorgfältige Messpraktiken sind unerlässlich, um zufällige Fehler zu reduzieren.
Systematische Fehler hingegen umfassen Faktoren wie Richtwirkung, Anpassung von Quelle und Last, Isolation sowie die Verfolgung von Reflexion und Transmission. Obwohl sie die bedeutendsten Quellen der Messunsicherheit darstellen, können sie während der Kalibrierung (und der anschließenden Fehlerkorrektur) deutlich reduziert werden. Einige Restfehler bleiben unkorrigiert, da Kalibrierstandards nicht perfekt definiert und die zur Beschreibung des Messaufbaus verwendeten Fehlermodelle nicht perfekt sind. Restfehler können zur Berechnung der gesamten Messunsicherheit verwendet werden und sind in den technischen Spezifikationen des Vektornetzwerkanalysators für verschiedene Kalibrieralgorithmen angegeben. Dies hilft, die unter gegebenen Bedingungen erreichbare Messgenauigkeit eines Instruments zu bestimmen.
Das Hauptproblem bei einem Messsystem mit Prüfvorrichtung besteht darin, dass die genannten Unsicherheitsfaktoren für die Standard-Koaxialkalibrierkits des Vektornetzwerkanalysators definiert sind. Dies bedeutet, dass die Fehlereffekte nur bis zu den Koaxialsteckern der verwendeten Kabel eliminiert werden.
Verschiedene Verfahren können eingesetzt werden, um den Einfluss der Prüfvorrichtung auf die Messergebnisse des Prüflings zu eliminieren. Diese Verfahren sind je nach Anwendungsfall und primärer Messgenauigkeit anwendbar. Die Leistungsfähigkeit der Prüfvorrichtung steht in direktem Zusammenhang mit der Leistungsfähigkeit des Prüflings und bestimmt den erforderlichen Kalibriergrad zur Erfüllung der Messunsicherheitskriterien.
De-Embedding ist ein Softwaretool des Vektornetzwerkanalysators, mit dem der Einfluss der Prüfvorrichtung mathematisch aus den Messergebnissen entfernt wird. Die Prüfvorrichtung (bzw. das „Netzwerk“ in diesem Fall) muss zuvor mithilfe einer S-Parameter-Datendatei oder eines simulierten Modells der Vorrichtung präzise vermessen werden. Die Kalibrierung erfolgt mit Koaxialnormalen.
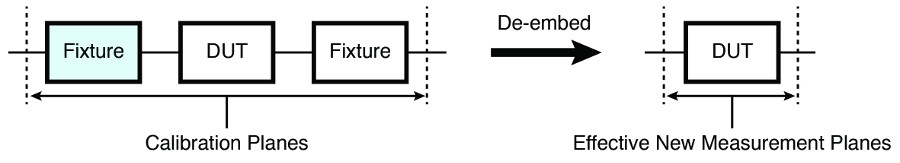 Abbildung 2: De-Embedding-Prozess (Eliminierung der Auswirkungen der Vorrichtung auf die Messung des Prüflings).
Die Genauigkeit von Messungen hängt im Allgemeinen primär von der Qualität der S-Parameter-Daten des Zubehörs ab (gemessen oder modelliert), deren Erfassung in komplexen Anwendungen jedoch schwierig sein kann. Stimmen die tatsächlichen Eigenschaften des Testzubehörs nicht mit den modellierten oder gemessenen Daten überein, treten Fehler auf. Auch die De-Embedding-Methode ist bei verlustarmen Prüflingen schwer anzuwenden und berücksichtigt keine Abweichungsfehler. In solchen Fällen liefert die Kalibrierung über den CAN-Bus des Zubehörs eine genauere Darstellung der S-Parameter.
Zubehörkalibrierung: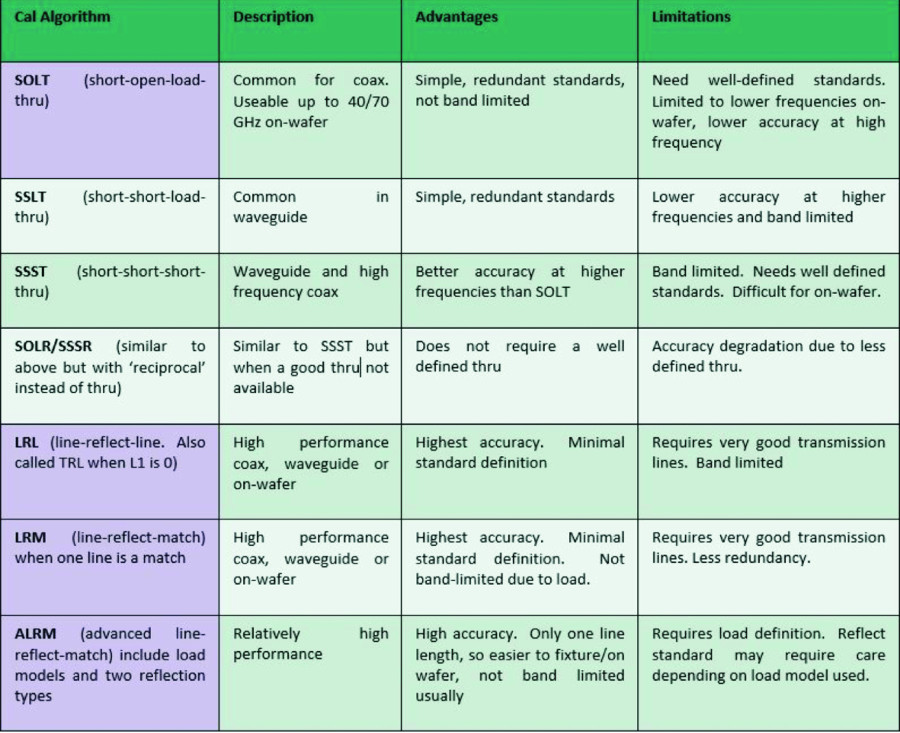
 Für die Kalibrierung eines Zwei-Port-Zubehörs gibt es zwei grundlegende Methoden: OSL(T) (Open-Short-Load (Through)) und LRL/LRM (Line-Reflect-Line/Line-Reflect-Match). Die LRM-Kalibrierung ist eine Variante der LRL-Kalibrierung, bei der anstelle der zweiten Leitung eine Last (Abschlusswiderstand) verwendet wird. Es gibt auch Modifikationen wie ALRM (Advanced LRM), eine Anritsu-Kalibrierungstechnik, die in den VectorStar-Kalibrierungsmenüs implementiert ist und für jeden Port unterschiedliche Lastmodelle sowie zwei Reflexionsstandards verwendet. Tabelle 1 enthält eine Liste typischer Kalibrieralgorithmen und ihrer jeweiligen Anwendungen im Zubehör.
Die Messgenauigkeit hängt primär von den Kalibrierstandards ab – genauer gesagt von der Präzision ihrer Definition. Die Anzahl der korrigierbaren Fehlerterme ist abhängig vom gewählten Algorithmus und Kalibriertyp. Um alle zwölf Terme (die oben genannten systematischen Fehler: Richtwirkung, Quellenanpassung, Reflexionsnachführung, Lastanpassung, Sendenachführung und Isolation in beide Richtungen (für den Signalfluss), insgesamt zwölf Terme) des Zwei-Tor-Geräts zu eliminieren, ist eine vollständige Zwei-Tor-Kalibrierung mit Fehlerkorrektur erforderlich. Dies bietet die höchste Messgenauigkeit, erfordert jedoch mehr Kalibrierstandards.
LRL-Kalibrierungen bieten die höchste Genauigkeit, haben aber eine begrenzte Bandbreite. OSL- und LRM-Kalibrierungen sind zwar weniger genau, decken aber einen größeren Frequenzbereich ab und können bei niedrigeren Frequenzen kalibriert werden. LRM-Kalibrierungen führen zu einer besseren Quellenanpassung als OSL-Kalibrierungen. Zur Verbesserung der Breitbandkalibrierung können LRL- und LRM-Kalibrierungen kombiniert werden. Die LRL/LRM-Kalibrierung ist auch in Mikrostreifen-Umgebungen vorzuziehen, da die entsprechenden Normale einfacher herzustellen sind als für OSL. OSL-Normale erfordern zudem eine genaue Charakterisierung der Qualitätsmessungen. Abbildung 4 zeigt einige Beispiele für OSL-Normale „im Zubehör“.
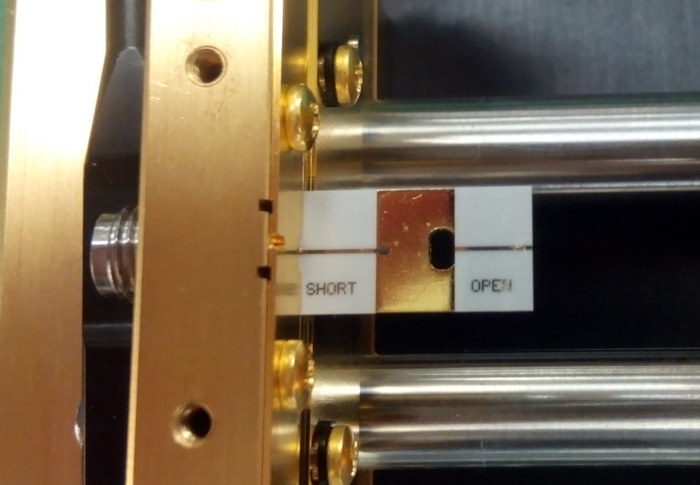
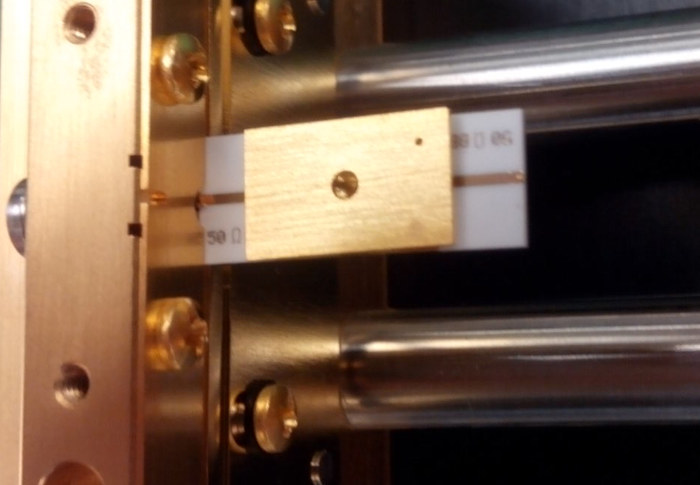 Abbildung 4a – Kalibrierstandard für offene und kurze Signale innerhalb der UTF-Serie 3680
Abbildung 4b – Lastkalibrierstandard im Inneren der UTF-Serie 3680
Abbildung 4. Kalibrierstandards „im Zubehör“ für die OSL-Kalibrierung.
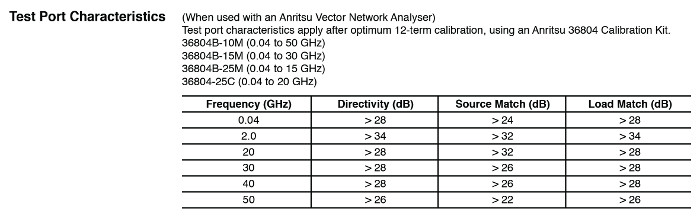
Es ist äußerst hilfreich, dass die Kalibrierungseinrichtung für das Zubehör auch Verifizierungskomponenten umfasst, die dem Ingenieur die Qualifizierung des Messsystems erleichtern. Darüber hinaus ist es wichtig, Spezifikationen für die Restfehler zu haben, die mit dem Systemaufbau (bestehend aus Vektornetzwerkanalysator, Testzubehör und Kalibrierungsset für das Zubehör) ermittelt werden können. Dies gibt dem Ingenieur Vertrauen in die Messgenauigkeit und die erzielten Ergebnisse. Tabelle 2 zeigt ein Beispiel für diese wertvollen Daten. Der
Ingenieur kann auch einen speziellen Unsicherheitsrechner, wie z. B. „Exact Uncertainty“ von Anritsu, verwenden, um die Genauigkeit noch weiter zu verbessern. Da die Mikrostreifenleitung ein dispersives Medium darstellt, in dem die Phasenverschiebung nicht linear mit der Frequenz ist, kann die Fähigkeit des Vektornetzwerkanalysators, diese Dispersion zu kompensieren, die Genauigkeit von Vektormessungen verbessern.
Fazit:
Die Herausforderung durch die zunehmende Verbreitung neuer HF-/Millimeterwellen-Designs erfordert eine genaue und hochwertige Gerätecharakterisierung. Die richtigen Werkzeuge und das Verständnis für die Bedeutung einer korrekten Kalibrierung sowie die im Artikel erwähnten Algorithmen gewährleisten optimale Vorgehensweisen und verbessern die Qualität des Komponenten-/Gerätedesigns.
Autor: Maksim Pud, Anritsu EMEA