 Außerdem müssen die Fasern, aus denen die Kabel bestehen, an ihren Enden gespleißt werden, da für den Anschluss dieser Fasern an die Sende- und Empfangsgeräte die Installation von optischen Steckverbindern erforderlich ist. Diese werden meist aus Patchkabeln (Pigtails) hergestellt, die flexiblere Glasfaserkabel sind und an einem Ende mit einem Stecker versehen sind, dessen Spitze eine hochwertige Politur aufweist, die durch automatisierte Prozesse im Werk erfolgt, oder auch aus Steckern mit etwas mehr als einem Zentimeter Faser, die im Werk poliert sind und mittels Spleißen mit den Fasern des Kabels verbunden werden können.
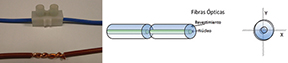
 Bei einer elektrischen Leiterverbindung erfolgt die Spleißung seitlich; bei optischen Fasern hingegen an den Enden, da das Licht aus einer Faser austreten und in die nächste eintreten muss.
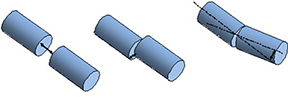
Die optische Faserverbindung wird hergestellt, indem die beiden zu verbindenden Fasern so ausgerichtet werden, dass ihre Kerne entlang der horizontalen und vertikalen Achse (X, Y) übereinstimmen, wie in Abbildung 1 dargestellt.
'
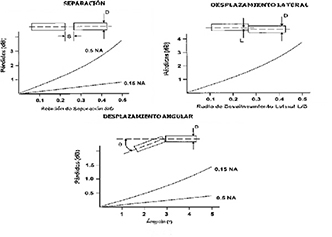
 Die Faserausrichtung ist der Faktor, der den optischen Signalverlust bei Glasfaserverbindungen am stärksten beeinflusst. Man unterscheidet drei Arten von Fehlern: Längs- (Trennung), Quer- und Winkelfehler (Abbildung 2).
Der optische Signalverlust hängt von der Größe der Ausrichtungsfehler und den Eigenschaften der zu spleißenden Fasern ab, einschließlich Kerndurchmesser und anderer Faktoren.
Numerische Aperturen (NA) der Fasern (Abbildung 3).
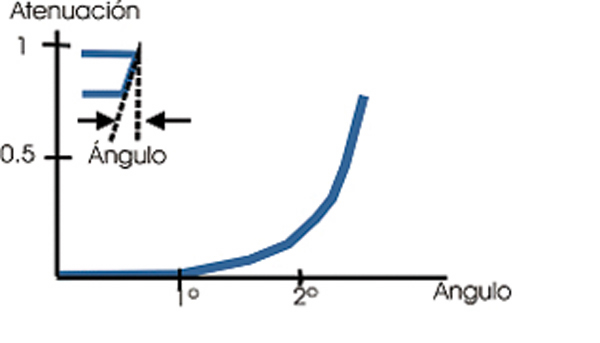
Ein entscheidender Faktor für geringe Verluste beim Spleißen von Glasfasern ist der Schnittwinkel zur Senkrechten der Faserachse: Dieser muss über die gesamte Schnittfläche weniger als 1° betragen (Abbildung 4). Präzisionsspleißgeräte werden für diese Schnitte verwendet.
 Arten von Spleißverbindungen:
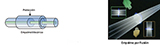
Wird nach dem Ausrichten der Fasern eine Schmelzspleißverbindung durch Anlegen eines Hochspannungslichtbogens oder eines anderen Heizsystems hergestellt, spricht man von einer Schmelzspleißverbindung; wird das Material nicht geschmolzen, handelt es sich um eine mechanische Spleißverbindung. (Abbildung 5).
Welche
Spleißart ist die beste?
Fusionsspleiße werden hauptsächlich bei Singlemode-Fasern eingesetzt. Aus technischer Sicht sind sie die beste Wahl, da sie geringere Einfügedämpfung und höhere Rückflussdämpfung (weniger Reflexionen) bieten. Bei der Entscheidung für eine Spleißart spielen jedoch auch andere Faktoren eine Rolle, wie beispielsweise wirtschaftliche, technologische und logistische Aspekte.
 Aus wirtschaftlicher Sicht ist zu beachten, dass mechanische Spleißverbindungen eine geringere Anfangsinvestition erfordern (1200 bis 1500 Euro, abhängig von der Qualität der Werkzeuge) als Fusionsspleißverbindungen (6500 bis 10000 Euro, abhängig von der Qualität und Präzision der Maschinen und Werkzeuge). Allerdings sind die Kosten für Verbrauchsmaterial zur Herstellung jeder mechanischen Spleißverbindung (25 Euro) höher als bei Fusionsspleißverbindungen, da nach der Herstellung lediglich ein wärmeschrumpfender Schutz mit Metallverstärkung benötigt wird, dessen Kosten gering sind (20,25 Euro/Einheit).
 Die technologischen Gründe hängen von der jeweiligen Branche ab, in der die Spleißvorgänge durchgeführt werden. Im Telekommunikations- und Kabelfernsehbereich werden Singlemode-Fasern verwendet. Bei langen Kabelstrecken sind Spleißverbindungen mit geringer Einfügedämpfung erforderlich, weshalb sich das Fusionsspleißen am besten eignet. Für Kurzstreckenverbindungen (FTTx) können jedoch beide Verfahren eingesetzt werden. Im Sicherheitsbereich werden typischerweise Multimode-Fasern und kurze Distanzen verwendet, sodass auch hier beide Spleißarten zum Einsatz kommen. LAN-Netzwerke nutzen im Allgemeinen Singlemode- und Multimode-Fasern über kurze Distanzen; daher ist jede Lösung geeignet. Im Bereich der industriellen Steuerungstechnik (Luft- und Raumfahrt, Automobilindustrie, Gebäudetechnik, Sensoren in explosionsgefährdeten Bereichen usw.) werden Multimode-Fasern verwendet, und die Distanzen sind sehr kurz; daher ist auch das mechanische Spleißen geeignet.
Hinsichtlich logistischer Einschränkungen ist zu beachten, dass der Platzbedarf für das mechanische Spleißen geringer ist als für das Fusionsspleißen. Während letzteres Energie benötigt (in den letzten Jahren jedoch meist über Batterien), benötigt das mechanische Spleißen keine Stromversorgung.
 Aufgrund dieser Eigenschaften eignen sich mechanische Verbindungen sehr gut für schnelle Reparaturen, auch wenn diese in manchen Fällen nur vorübergehend sein können.
mechanischen Spleißen
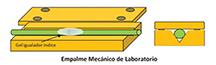
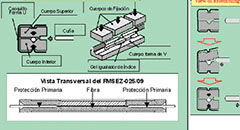
werden die beiden Faserenden in einer Halterung verbunden, um die Beschichtungen auszurichten. Klebstoffe oder Drucksysteme verhindern dabei das Auseinanderweichen der Fasern. Das Innere der Faser wird mit einem Brechungsindex-ausgleichenden Gel imprägniert, um Einfügungs- und Rückflussdämpfungen zu reduzieren, die durch Lichtreflexionen aufgrund der unterschiedlichen Brechungsindizes von Faserkern und Luft entstehen.
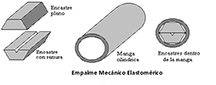
 Die mechanische Halterung verfügt über eine Nut zur Ausrichtung des Fasermantels und ist üblicherweise V-förmig, was eine hohe Ausrichtungsgenauigkeit gewährleistet (siehe Abbildungen 6 und 7).
Für den Einsatz einer mechanischen Spleißverbindung müssen die zu verbindenden Fasern eine sehr geringe Exzentrizität aufweisen, d. h. der Kernmittelpunkt muss mit dem Mantelmittelpunkt übereinstimmen. Andernfalls wären die Einfügedämpfungen sehr hoch, insbesondere bei Singlemode-Fasern.
Mechanische Spleißverbindungen wurden aufgrund der aufwendigen, komplexen und heiklen Montage sowie der Bedeutung der mechanischen Stabilität der Komponenten häufig in Testlaboren, Inneninstallationen und bei Multimode-Fasern eingesetzt. Die Ausdehnung oder Kontraktion der Materialien aufgrund von Temperaturänderungen machte sie für den Außeneinsatz ungeeignet, sofern sie nicht von hoher Qualität und entsprechend hohen Kosten waren.
Technologische Fortschritte der letzten Jahre haben die Entwicklung einfach zu installierender, robuster, zuverlässiger, kompakter und kostengünstiger mechanischer Spleißverbindungen ermöglicht.
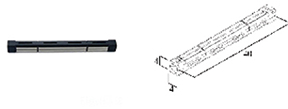
Die mechanischen Spleißverbinder Fujikura FMSEZ-025/09 (Abbildung 8) sind ein Beispiel für hochwertige, kompakte Spleißverbinder (40 x 4 x 4 mm), die in Spleißboxen eingesetzt werden können und das Spleißen von Singlemode- und Multimodefasern mit 250 µm und 900 µm Primärschirmung ermöglichen.
Sie lassen sich mit wenigen Werkzeugen in weniger als 3 Minuten montieren und werden in einem kleinen Kunststoffkoffer transportiert (Abbildung 9).
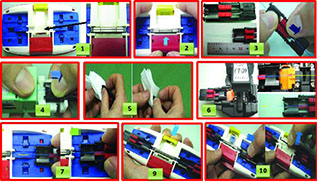
Nach der Montage fixieren sie die Faserbeschichtung und die Primärschirmung unabhängig voneinander und verhindern so ein Verdrehen der Fasern. Dieser Vorgang ist in Abbildung 10 dargestellt.
Merkmale
Die technischen Merkmale der mechanischen Spleißverbinder Fujikura FMSEZ-25/09 sind in Tabelle 1 aufgeführt.
Montage
: Gehen Sie zum Spleißen wie folgt vor: 1. Legen Sie das Spleißteil in das Montagewerkzeug ein. 2. Öffnen Sie das Spleißteil. 3. Legen Sie die Faser mit ca. 4 cm überstehendem Ende in die entsprechende Halterung. 4. Isolieren Sie die Faser ab. 5. Reinigen Sie die Faser . 6. Schneiden Sie die Faser ab. 7. Legen Sie die Faser in das Werkzeug ein. 8. Wiederholen Sie die Schritte 3 bis 7 für die andere Faser. 9. Schließen Sie das Spleißteil. 10. Lösen Sie die Fasern und entfernen Sie das Spleißteil. (Abbildung 10)
Fujikura hat die mechanischen Spleißverbindungen FMSEZ-025/09 gemäß der Telcordia-Norm GR-765-CORE (Generische Anforderungen an optische Einzelfaser-Singlemode-Spleißverbindungen und Spleißsysteme) geprüft
und nachgewiesen, dass diese Verbindungen Eigenschaften aufweisen, die denen von Fusionsspleißverbindungen sehr ähnlich sind. Die FMSEZ-025/09 ist eine Spleißverbindung, die mit Fasern mit 250 µm und 900 µm Primärschirmdicke verwendet werden kann; die Tests wurden mit Fasern dieser Schirmdicken durchgeführt. Fasern mit 900 µm Primärschirmdicke sind je nach Kunststoffmaterial der Schirmung unterschiedlichen Umgebungsbedingungen ausgesetzt; daher wurden die Temperaturtests mit Fasern mit PVC-Primärschirmdicke durchgeführt (Tabelle 2). Die Tests wurden in verschiedenen Kategorien durchgeführt, die folgenden Bereichen entsprechen: – Verpackung, Transport und Wareneingang; – Installation und Montage; – Umgebungsbedingungen.
Verpackung, Transport und Empfang:
Die Spleißverbindungen wurden Falltests (horizontal und schräg) auf verschiedene Oberflächen unterzogen.
Vibrationstests wurden im Frequenzbereich von 10 Hz bis 500 Hz durchgeführt.
Die Spleißverbindungen wurden Temperaturen zwischen
60 °C und -40 °C sowie relativen Luftfeuchtigkeiten von bis zu 90 % ausgesetzt.
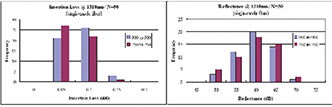
Nach jedem Test wurden die Spleißverbindungen montiert und die Einfügungs- und Rückflussdämpfung überprüft. Dabei wurde bestätigt, dass sich die Eigenschaften der Spleißverbindungen nicht verschlechtert hatten, da in allen Fällen durchschnittliche Einfügungsdämpfungen von unter 0,15 dB und Rückflussdämpfungen von über 40 dB erzielt wurden (Abbildung 12).
 Montagebedingungen:
Die Verbindungen wurden bei 0 °C ohne Feuchtigkeitskontrolle montiert; anschließend erfolgte die Montage bei 38 °C und ca. 90 % relativer Luftfeuchtigkeit und schließlich bei 45 °C und 15 % relativer Luftfeuchtigkeit. Die
Einfügungs- und Rückflussdämpfung der Verbindungen wurde überprüft. Dabei wurden durchschnittliche Einfügungsdämpfungen von unter 0,15 dB und Rückflussdämpfungen von über 40 dB erzielt.
Umgebungsbedingungen:
Die Spleißverbindungen wurden verschiedenen Umgebungs- und mechanischen Bedingungen ausgesetzt, um zu überprüfen, ob sich die Einfügedämpfung erhöhte oder verringerte Rückflussdämpfung.
Die durchgeführten Tests umfassten Folgendes:
– Zugspannung zwischen den beiden Fasern von 4,4 N für 1 Sekunde.
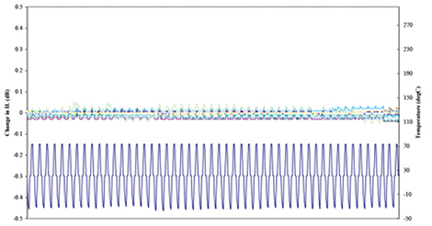
– 50 Temperaturzyklen von -40 °C bis 75 °C.
– 15 Feuchtigkeits- und Kondensationszyklen von -10 °C bis 65 °C.
– Eintauchen in Wasser bei 43 °C für 7 Tage.
– Vibrationen mit einer Amplitude von 0,76 mm und Frequenzen von 10 bis 55 Hz in 1-minütigen Intervallen und insgesamt 2 Stunden für alle drei Achsen.
– Die Temperatur- und Zugzyklen wurden wiederholt.
Die Ergebnisse sind in Tabelle 3 und Abbildung 13 dargestellt.
Autor: Pedro Notario, Technischer Direktor TELECOM-UNITRONICS